


顶开式洗衣机箱体冲压工艺、精度标准及自动化方案
顶开式洗衣机箱体为设备核心承载结构件,兼具结构承重、外观装饰、整机装配密封等多重功能,对冲压成型稳定性、尺寸一致性、表面品质及结构刚性要求极高。结合青岛鑫精诚精密科技多年家电钣金冲压量产经验,针对顶开式洗衣机箱体结构特性、材质适配需求,梳理标准化工艺特点、量化精度标准及全链路自动化生产方案,适配规模化、高精度、智能化量产场景,全面匹配主流家电品牌生产验收标准。
一、顶开式洗衣机箱体冲压件核心工艺特点
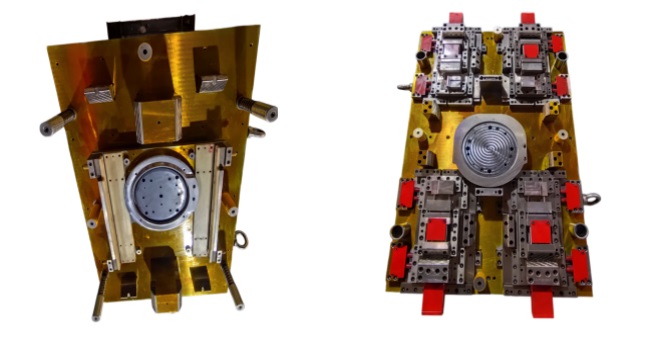
顶开式洗衣机箱体属于大型薄壁覆盖拉伸件,整体结构规整、成型面大、折弯与装配工位多,量产核心难点集中在大面积回弹、覆膜破膜、表面拉伤、尺寸偏移、装配间隙不均等行业痛点,整套工艺采用一体化级进模成型模式,融合防皱防回弹、表面防护、应力均衡、闭环管控四大核心工艺优势,具体特点如下:
1. 四工序一体化集成成型工艺
采用行业成熟的拉伸、落冲、折弯、成型四工序高速级进模集成工艺,摒弃传统分序多次成型模式,单套模具完成箱体全工序成型,彻底规避多工序转运、多次装夹带来的尺寸累积误差,保障箱体整体尺寸一致性与结构刚性。工艺适配6kg/7kg/8kg/10kg多规格顶开洗衣机箱体共模生产,大幅降低客户多型号开模成本,提升产线柔性生产能力。
2. 材质适配性定制成型工艺
针对主流生产材质定制差异化成型工艺,精准解决不同材质冲压痛点:
一是针对PCM/VCM彩色覆膜板,采用低速平稳拉伸+渐进式压料工艺,优化模具间隙与压料力度,搭配模具PVD表面处理技术,杜绝覆膜破损、脱漆、表面划伤问题,保障外观零瑕疵;
二是针对冷轧板、镀锌板,采用镜面抛光模具工艺,均衡拉伸成型速度,减少钣金摩擦拉伤,提升表面平整度;
三是针对不锈钢材质,分步释放成型应力,改良压料结构,解决不锈钢高屈服强度导致的回弹、起皱通病,成品成型稳定性大幅提升。
3. 防回弹、防起皱精准控形工艺
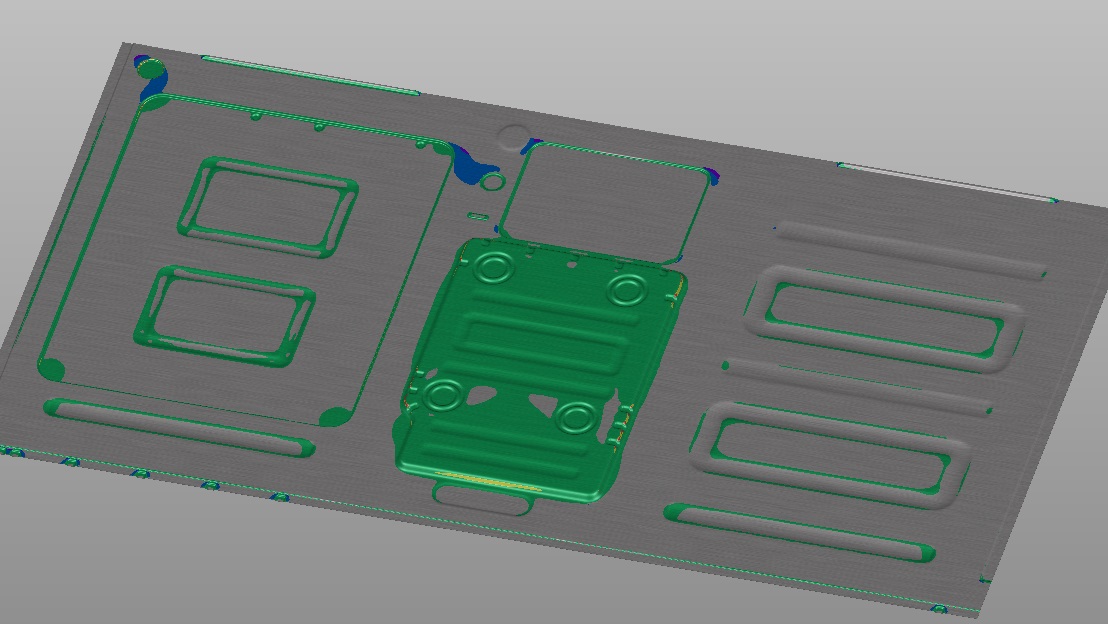
搭载氮气弹簧均衡压边结构,精准控制成型过程中材料流动速率与受力均匀度,针对性解决大型平板箱体拉伸过程中易出现的中部凹陷、边角起皱、整体回弹问题。通过CAE成型模拟前置分析,提前预判应力集中、料厚变薄、成型开裂等隐患,优化模具型腔结构与工艺参数,从源头规避成型缺陷,保障箱体平面度与立体成型精度。
4. 全流程闭环质控工艺
建立“DFM工艺前置分析→CAE模拟仿真→试模参数优化→量产巡检校准→成品全检复盘”闭环工艺体系。量产前完成工艺可行性论证与参数迭代,量产中实行每2小时工序巡检、关键工位全检,量产后通过数据复盘持续优化工艺,有效控制批量生产偏差,产品良品率稳定在98%以上。
5. 高刚性抗疲劳成型工艺
采用整体式加厚模架结构,优化模具刚性与稳定性,杜绝高速冲压过程中模具微变形导致的箱体成型偏差。成型工艺适配洗衣机长期振动工况,成型后箱体结构应力分布均匀,抗形变能力强,可有效承受设备运行载荷,延长洗衣机整机使用寿命。
二、顶开式洗衣机箱体冲压件量化精度标准
基于主流家电头部品牌验收规范,结合批量量产实测数据,制定标准化、可落地的精度管控标准,覆盖尺寸精度、形位公差、表面品质、装配精度、耐用性五大核心维度,所有指标均优于行业通用标准。
1. 核心尺寸精度标准
箱体整体外形关键尺寸公差:±0.1mm,非关键外观尺寸公差±0.15mm,杜绝整体尺寸偏差导致的整机装配错位;
装配孔、定位孔孔位精度:±0.02mm,孔径公差±0.01mm,保障螺丝装配、部件对接无偏差;
箱体长宽高整体一致性:同批次产品尺寸偏差≤0.1mm,批量尺寸稳定性极强。
2. 形位公差标准
箱体大平面平面度:≤0.1mm/m,无凸起、凹陷、波浪变形,保障外观平整与整机贴合度;
折弯垂直度、平行度公差:≤0.08mm,边角成型规整,无折弯偏移、角度偏差;
箱体整体同轴度、对称度:≤0.1mm,整机结构对称性达标,运行无偏心振动。
3. 表面品质精度标准
覆膜板箱体:无破膜、无脱漆、无折痕、无划伤,边角包角平整顺滑,覆膜完整性100%;
冷轧板、不锈钢箱体:表面光洁无毛刺、无拉伤、无锈蚀,表面粗糙度Ra≤1.6μm,无需二次打磨处理;成型接缝、折弯处无褶皱、无开裂,边角过渡均匀,满足高端家电外观验收标准。
4. 装配与量产精度标准
整机焊接装配间隙:≤0.1mm,焊接贴合紧密,无虚焊、漏焊隐患,装配兼容性100%;
批量生产良品率:≥98%,出厂合格率100%,无批量尺寸偏差、外观缺陷问题;
模具寿命标准:正常保养工况下,箱体冲压模具寿命≥100万冲次,长期量产精度无衰减。
三、顶开式洗衣机箱体自动化生产方案
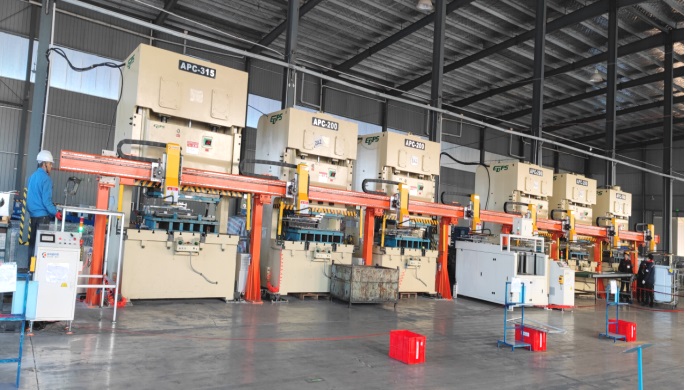
依托成熟的模具结构设计与自动化配套能力,打造卷材上料→冲压成型→视觉检测→自动码垛→成品出料全流程无人化自动化生产线,适配顶开式洗衣机箱体大批量、高精度、稳交付的量产需求,可直接对接家电企业智能工厂产线,无需二次改造,相较于传统人工产线,产能提升30%以上,人工成本降低60%以上。
1. 产线整体架构
整套自动化生产线由三合一开卷整平送料系统、高精度伺服冲压主机、智能模具模组、机械手移栽系统、AI视觉检测系统、自动排屑系统、成品码垛出料系统、电控集成控制系统八大核心模块组成,全程自动化闭环作业,无需人工干预,支持24小时连续量产。
2. 核心模块自动化配置与功能
(1)前端自动送料模块
采用三合一开卷、整平、送料一体化设备,适配PCM覆膜板、冷轧板、不锈钢等各类箱体板材,自动完成卷材开卷、精准整平、定尺送料,送料精度±0.05mm,杜绝板材送料偏差导致的成型缺陷。可适配不同厚度、不同规格板材快速切换,满足多型号箱体柔性生产需求。
(2)中端高精度冲压成型模块
搭载80-1250T高精度伺服冲压机,匹配专属四工序级进模具,模具预留标准化自动化对接接口,兼容自动送料、机械手抓取、在线检测设备。冲压生产节拍稳定可控,量产速度适配6-8件/分钟,兼顾成型精度与生产效率。配备全自动排屑装置,及时清理冲压铁屑,避免卡料、划伤工件,保障生产连续性。模具采用DC53、Cr12MoV、SKD11、合金钢等优质模具钢,搭配热处理与表面强化工艺,长期高速冲压无精度衰减。
(3)智能移栽转运模块
配置定制化桁架机械手,精准完成冲压成型后箱体的自动取件、移栽、转运,机械手重复定位精度±0.03mm,杜绝人工取件导致的磕碰、变形、偏移问题。全程无人化移栽,替代传统人工上下料,大幅降低人工失误率与人力成本。
(4)在线智能检测模块
搭载高清AI视觉检测系统,实时检测箱体尺寸精度、平面度、表面缺陷、成型完整性,自动识别划伤、起皱、尺寸超差等不良品,实现不良品自动分拣、隔离、报警。检测数据实时留存归档,支持质量追溯,替代人工全检,检测效率与准确率大幅提升,有效把控批量品质。
(5)后端自动码垛出料模块
合格工件经输送线自动流转,由机械手完成精准码垛、堆叠,整齐出料,适配后续包装、仓储、物流流程。全程自动化闭环,无需人工分拣、搬运,彻底解决人工码垛混乱、工件二次损伤问题。
(6)集成电控控制系统
采用PLC集中控制系统,实现整条产线设备联动、参数同步、故障自预警。支持生产节拍、冲压参数、检测标准可视化调节,可根据不同型号箱体快速切换生产程序,换型便捷高效。配备7×24小时运行监控系统,实时监测设备运行状态、生产数据、品质数据,异常情况自动停机报警,保障产线稳定运行。
3. 自动化产线核心优势
高效降本:单班产能较传统人工产线提升30%以上,减少60%人工投入,一条产线可替代多名一线操作人员,大幅降低人工与管理成本;
精度稳定:全流程自动化作业,规避人工操作误差,批量产品尺寸、外观一致性极强,良品率稳定≥98%;
柔性生产:支持多规格顶开式洗衣机箱体共模生产、快速换型,适配小批量试产、大批量量产多元需求;
全程可控:生产、检测、品质数据全程可追溯,适配头部家电企业智能化、数字化生产管理体系;
交付稳定:产线准时交付率≥99%,24小时连续量产,彻底解决订单交付延误问题。
4. 配套品质与售后保障
自动化产线配套全流程质控体系,依托IQC、IPQC、FQC、OQC四级质检标准,从板材入场、冲压成型、在线检测到成品出料层层把关。同时配备24小时极速售后响应机制,模具提供24个月超长质保、终身维护升级服务,可根据客户产品迭代需求提供模具改模、工艺优化服务,持续适配客户生产升级需求。
四、方案落地总结
本方案针对顶开式洗衣机箱体结构与生产痛点,以防缺陷、高精度、自动化、稳量产为核心,通过定制化成型工艺解决覆膜破损、回弹变形、表面拉伤等行业难题,以量化精度标准保障产品装配与外观品质,以全链路无人化自动化产线实现提质、降本、增效。整套方案经过美的、创维等头部家电品牌量产验证,工艺成熟、精度稳定、落地性强,完全适配顶开式洗衣机箱体规模化、智能化、高品质量产需求。
相关资讯


最新产品
同类文章排行
- 顶开式洗衣机箱体冲压工艺、精度标准及自动化方案
- 家电模具高频故障+实操保养技巧
- 80T-1250T冲压机选型指南|家电钣金冲压吨位实操手册
- 专精特新赋能家电制造:钣金冲压模具创新发展模式解析
- 智造升级|鑫精诚自动化产线迭代,家电模具产能效率双跃升
- 走丝、CNC加工中心在家电高精度模具加工中的核心优势
- 一体化级进模 VS 多套单工序模:效率、成本全方位对比
- 洗衣机、冰箱、空调家电模具设计差异详解
- 家电钣金模具出海:格局、优势、挑战与市场拓展路径
- 家电智能化提速,钣金冲压模具产业升级路径与机遇解析
最新资讯文章
您的浏览历史

 扫一扫查看微信公众号
 扫一扫查看手机官网
