
在洗衣机钣金配件生产中,不锈钢前后盖是保障整机密封、静音、稳定运行的核心部件。但行业长期面临两大生产痛点:不锈钢冲压易跳屑积屑、产品表面易划伤,以及孔位精度偏差大,导致装配松动、整机异响、漏水,直接拉低产品良品率、增加售后成本。
针对行业共性难题,青岛鑫精诚依托15年家电钣金模具研发与冲压生产经验,自研高精度成型工艺+专属防跳屑模具结构,通过量产级专项实测,用真实数据验证工艺实力,彻底破解不锈钢冲压生产瓶颈,适配高端家电自动化量产需求。
一、量产级实测:严苛场景模拟真实生产
本次测评完全对标家电工厂量产场景,拒绝实验室虚标数据,测试配置贴合真实生产工况:
测试材质:主流SUS304、SUS430不锈钢(0.8mm/1.0mm通用厚度)。
生产设备:80T-160T精密数控冲压机,匹配量产标准冲压速度。
测试规模:3批次循环测试,累计连续量产1000件,全程无人工干预修整。
检测标准:采用三坐标、二次元精密检测仪,以品牌家电严苛验收标准执行检测。
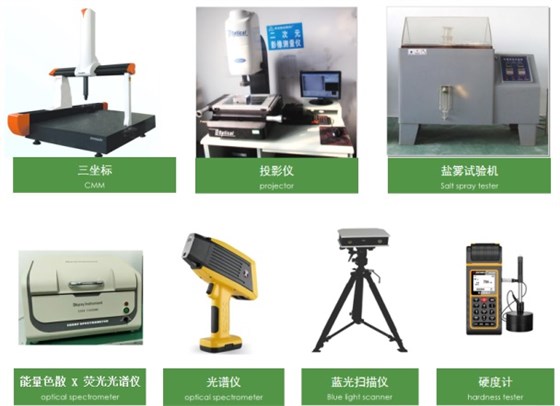
二、核心实测数据:全方位超越行业标准
本次实测聚焦孔位精度和防跳屑能力两大核心指标,实测数据全面优于行业通用标准,各项性能拉满。
? 微米级孔位精度,杜绝装配隐患
行业普通工艺孔位公差仅能控制在±0.05mm,极易出现装配错位、螺丝松动、密封不严等问题。鑫精诚通过高精度模具加工、专属定位限位结构、分级缓冲冲压工艺,精准抵消不锈钢材质回弹形变,实现精度跨越式提升:
孔位尺寸公差:稳定控制在±0.02mm以内
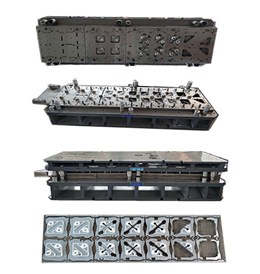 一出四洗衣机角板
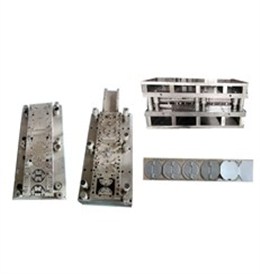 风门叶片级进模具
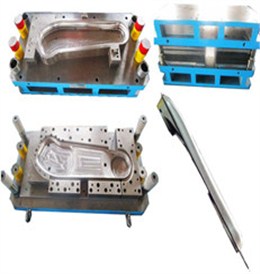 后风道模具
 热水器封头模具