
在家电钣金冲压量产中,面板开裂、包角起皱、不锈钢拉伤、覆膜板脱漆,是行业高频不良问题。不少工厂反复调试冲压速度、模具间隙、润滑参数,问题依旧反复,造成批量返工、材料浪费、产能损耗,大幅拉高生产成本。
深耕家电钣金冲压模具领域15年的青岛鑫精诚,依托300+家电模具量产经验、百万次冲压数据沉淀,打磨出一套动态分区压料力均衡工艺。无需改模、无需新增设备、不增加成本,仅通过工艺参数微调,即可从根源解决起皱、开裂两大核心难题,量产良品率稳定提升至98%以上。
一、找准根源:90%冲压不良,都是调错了参数逻辑
多数工厂沿用传统「全程恒定压料力」模式,这也是冲压缺陷频发的核心症结。家电钣金件结构复杂,洗衣机面板、箱体、干衣机烘道等部件,存在大平面、复杂包角、深浅拉伸不均的特点,冲压过程中各区域材料流动速度、受力阻力完全不同:
·大平面区域:材料流动快,恒定高压会过度压制,造成板材变薄、拉伸开裂;
·包角、深拉伸区域:材料流动慢,恒定低压无法锁料,多余板材堆积,形成褶皱、波纹;
·不锈钢、PCM/VCM覆膜板:材质敏感度高,压力失衡极易出现拉伤、脱漆、边角起皱等次生问题。
简言之:恒定压力适配不了动态形变,常规微调只能治标,无法彻底解决问题。
二、核心工艺:动态分区压料均衡,零门槛落地量产
鑫精诚摒弃传统一刀切的调压模式,创新采用分区动态压力匹配工艺,结合模具内置氮气弹簧差异化调压结构,根据产品结构、板材特性、拉伸行程,实现「分区域、分行程、动态调压」,完美平衡成型压力,杜绝不良缺陷。
工艺核心逻辑
针对冲压件不同成型区域,精准匹配压力大小,全程跟随拉伸行程动态微调:
·大平面区:适度减压,预留材料延展空间,规避拉伸开裂、局部变薄;
·包角、深拉伸区:精准增压,锁紧多余板材,彻底解决起皱、起鼓问题;
·全流程适配:拉伸初期低压导料、中期稳压塑形、末期微调定型,全程贴合材料流动节奏。
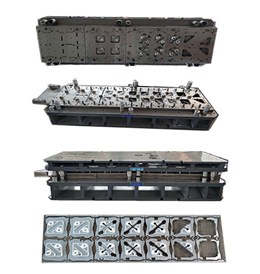 一出四洗衣机角板
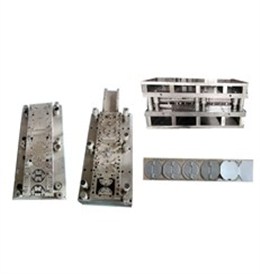 风门叶片级进模具
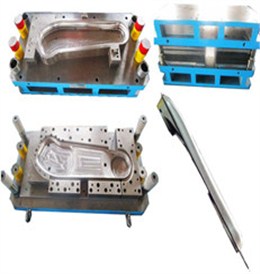 后风道模具
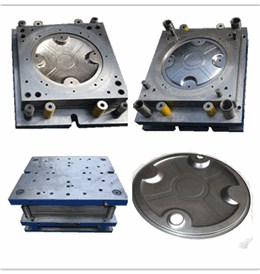 热水器封头模具