
家电钣金大批量量产,工艺选型直接决定成本、效率与品质!不少家电企业纠结:单工序冲压和高速级进模冲压该怎么选?哪种工艺性价比更高、更适配规模化生产?
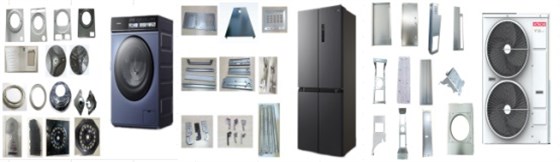
依托15年家电模具研发与量产实战经验,我们针对洗衣机、冰箱、空调等主流家电钣金件,实测对比两大主流冲压工艺,用真实数据带来可直接落地的量产选型方案。
一、两种冲压工艺核心区别,一眼看懂
? 单工序冲压(传统工艺)
属于半自动化分段生产,一套模具只负责一道工序(落料、折弯、拉伸等)。复杂家电配件需要3–6套模具、多台设备、多名工人分步加工,工序间依赖人工转运、二次定位。
适配场景:小批量、多款式、快速改样的定制化订单。
? 高速级进模冲压(自动化连续工艺)
一体化全自动生产,一套多工位级进模可在料带连续进给中,一次性完成冲孔、折弯、拉伸、铆接、切断等全工序,无需人工中转、重复定位,搭配自动化产线实现无人化连续量产。
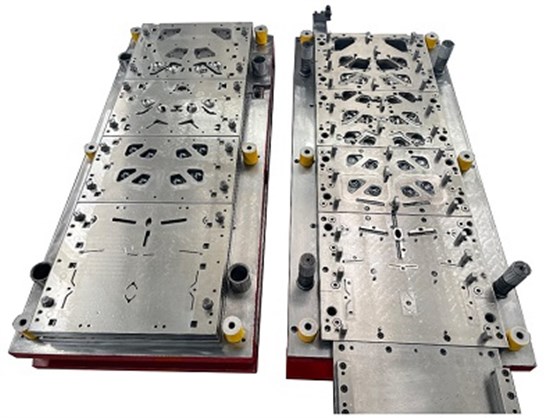
适配场景:标准化、大批量、长周期家电量产,也是海尔、海信、美的、美菱、创维、小米、TCL等头部家电品牌的核心量产工艺。
二、大批量家电件核心维度实测对比(批量≥10万件)
1. 投入成本:前期vs长期差异明显
单工序冲压:单套模具便宜,但多工序叠加后,多套模具、多台设备、多名人工的综合投入更高,还需额外承担模具仓储、频繁维保成本,长期投入居高不下。
高速级进模冲压:单次开模前期投入略高,但1套模具可替代3–6套单工序模具,大幅精简设备、人工、场地资源。大批量生产下,前期成本可快速摊销,长期投入更省钱。交付周期上,单工序投产更快(15–25天),高速级进模需25–40天,但调试达标后可长期稳定量产,无需反复调机。
2. 生产效率:差距高达3–5倍
单工序冲压:人工转运、二次定位耗时久,单班产能仅800–1200件,批量越大,工序卡顿、人工失误带来的产能损耗越严重,无法满足旺季大批量订单需求。
 一出四洗衣机角板
 风门叶片级进模具
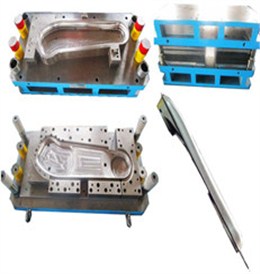 后风道模具
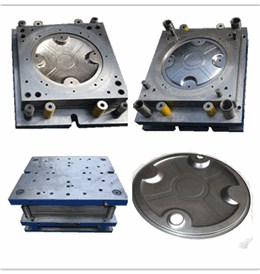 热水器封头模具