
拆解滚筒洗衣机可见,整机稳定性、使用寿命核心取决于内部冲压钣金件。高端机型采用模具一体冲压工艺,精度与耐久度远超传统焊接拼接方案。
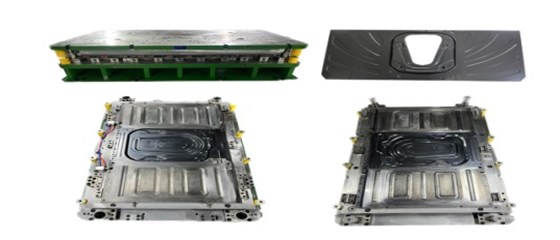
一、洗衣机箱体:一体冲压骨架,稳用多年不变形
洗衣机箱体是整机核心承重骨架,长期承受高速运转震动与整机载荷,对结构刚性、平整度、尺寸一致性要求严苛。杂牌设备多采用多板拼接焊接工艺,极易出现变形、缝隙、异响等问题。
高品质洗衣机箱体采用四工序高速级进模一体冲压成型,一套模具同步完成拉伸、落冲、折弯、成型全工序,全程无拼接、无二次焊接。搭配优化拉伸工艺,从根源解决箱体回弹、鼓包、变形痛点,结构刚性大幅提升。
同时模具兼容性极强,可适配6kg-10kg全规格洗衣机箱体生产,关键尺寸公差严控在±0.1mm,装配严丝合缝,从硬件层面保障整机运行稳定、低偏移、低异响。
二、不锈钢前后盖/法兰:微米级精密冲压,决定运转顺滑度
滚筒内筒两端的不锈钢前后盖、法兰盘,是设备运转的核心配件,直接影响机器静音效果、密封性与使用寿命,也是钣金冲压中工艺难度最高的部件。
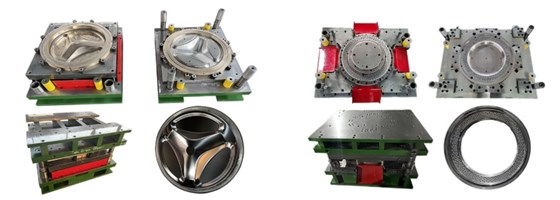
该构件采用SUS430不锈钢材质,材质硬度高、冲压易起皱划伤、孔位易偏差,对模具精度要求极高。专用定制模具采用多工序集成设计,后盖4工序、前盖5工序一体成型,搭配专属防跳屑结构与精准压力控制系统,彻底解决不锈钢冲压通病。部件核心孔位精度可达±0.02mm,完美适配轴承、密封件装配标准,杜绝高速运转偏心、漏水、异响问题。模具经耐磨强化处理,正常工况下可稳定冲压100万次以上,长期使用依旧尺寸精准、运转顺滑。
三、面板+烘道钣金:无痕冲压,兼顾颜值与性能
洗衣机彩色覆膜前面板、洗烘一体机烘道构件,看似普通,实则是家电外观与功能冲压的工艺标杆。高端机型采用PCM/VCM彩色覆膜板,普通冲压极易出现破膜、脱漆、折痕瑕疵,报废率极高。
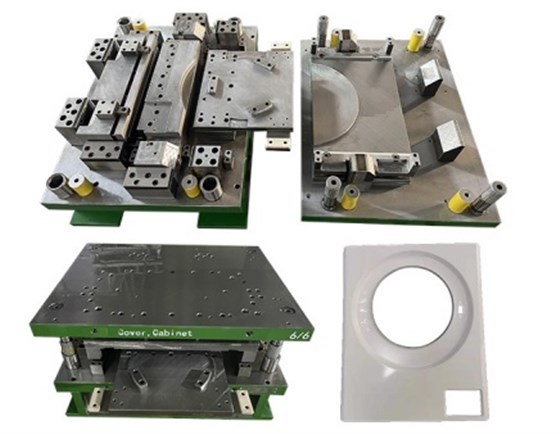
依托渐进式压料+精准间隙控制技术与PVD模具表面处理工艺,可实现覆膜板冲压零划伤、零破膜、零脱漆、零折痕。通过5-6工序级进模设计,一次性完成拉伸、落料、折边、铆接等全流程加工,面板平面度误差≤0.1mm,无需二次打磨补漆,出厂即达高端外观标准。
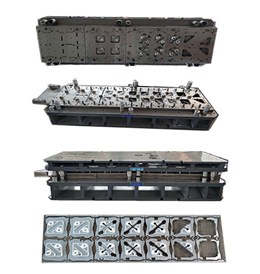 一出四洗衣机角板
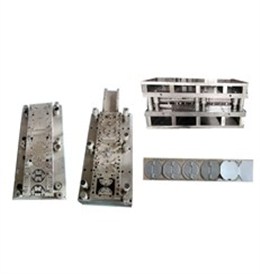 风门叶片级进模具
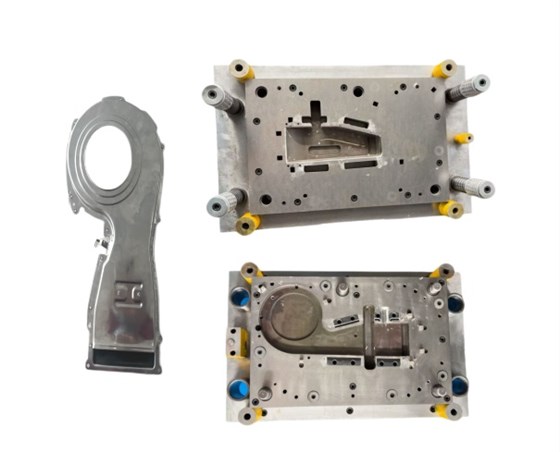
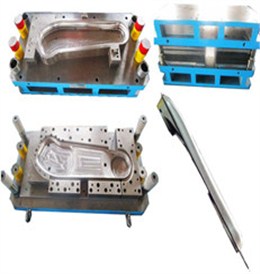 后风道模具
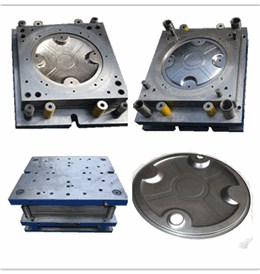 热水器封头模具